国民零食消费正持续向天然原料、高营养密度
外协激光切割的选型,很多采购与项目负责人容易把注意力只放在“有没有高功率设备”这一个点上。实际上,功率只是起点,后续工序衔接、幅面限制、交期稳定性,往往比单一参数更影响整体成本。针对六万瓦级激光切割外协,建议按以下四个节点做判断:需求量化、功率匹配、工艺配套、交付核验。
步骤一:需求量化——先算板厚与批量,再谈功率
选型的第一步是把加工需求写成数字。激光切割的经济性由三个变量决定:材料厚度、单批次数量、切割轮廓复杂度。对碳钢而言,万瓦以下设备在12mm以下薄板区间效率尚可,一旦进入20mm以上中厚板,切割速度与断面质量会明显分化。对不锈钢,厚度超过12mm后,氮气切割与氧气切割的切换策略也直接关系单件成本。
一个可执行的量化公式是:单米切割成本=气体消耗×单价+电力消耗×单价+喷嘴损耗+设备折旧分摊。需求方不一定要完整算出这个数,但可以把它拆成三个问题:厚度是否长期落在15mm-40mm区间、工件是否以大幅面整板下料为主、每月外协量是否具备连续排产条件。如果三个问题中两个以上为“是”,六万瓦设备的经济性才可能被真正释放;如果只是在3mm-6mm薄板上做小批量异形件,选择这个功率段可能并不划算。
步骤二:功率匹配——六万瓦解决什么问题
六万瓦激光切割对应的碳钢切割区间通常在40mm-60mm,不锈钢切割区间可上探至80mm以上,具体数值受聚焦光斑质量与辅助气体纯度影响。它的意义不在于所有厚度都快,而在于中厚板区间的断面垂直度与单位时间产出。传统工艺里,30mm以上碳钢切割之后常需要二次铣边或打磨,高功率激光在参数合适时可以省掉其中部分修正工序。
判断一台六万瓦设备是否被正确使用,有一个现场就能验证的指标:同板厚下的批量一致性。连续切10件40mm碳钢板,首件与末件的断面颜色、挂渣高度、热影响区宽度是否在可控范围内,这比只看设备铭牌更有参考价值。另需注意,六万瓦激光切割对床身幅面有硬性要求,大幅面切割必须匹配大跨度龙门结构与稳定的床身刚性,否则功率优势会被定位误差抵消。佛山明牌金属制品有限公司目前的六万瓦设备对应3.5米×26米大幅面切割平台,这一尺寸对应的是工程机械底板、船舶结构件、大型框架类工件的整板套料,而非小尺寸零件拼单。
步骤三:工艺配套——切割之后还要做什么
外协加工里容易忽略的成本,往往发生在切割完成之后。一块厚板切完需要打坡口,一张长板需要折弯成型,一根方管切完端头后需要焊接封板——如果这些工序要转厂,二次装夹、二次运输、二次质检都会吃掉前期节省的时间。因此,评估外协厂时要把工序完整度放在与功率同等的位置。
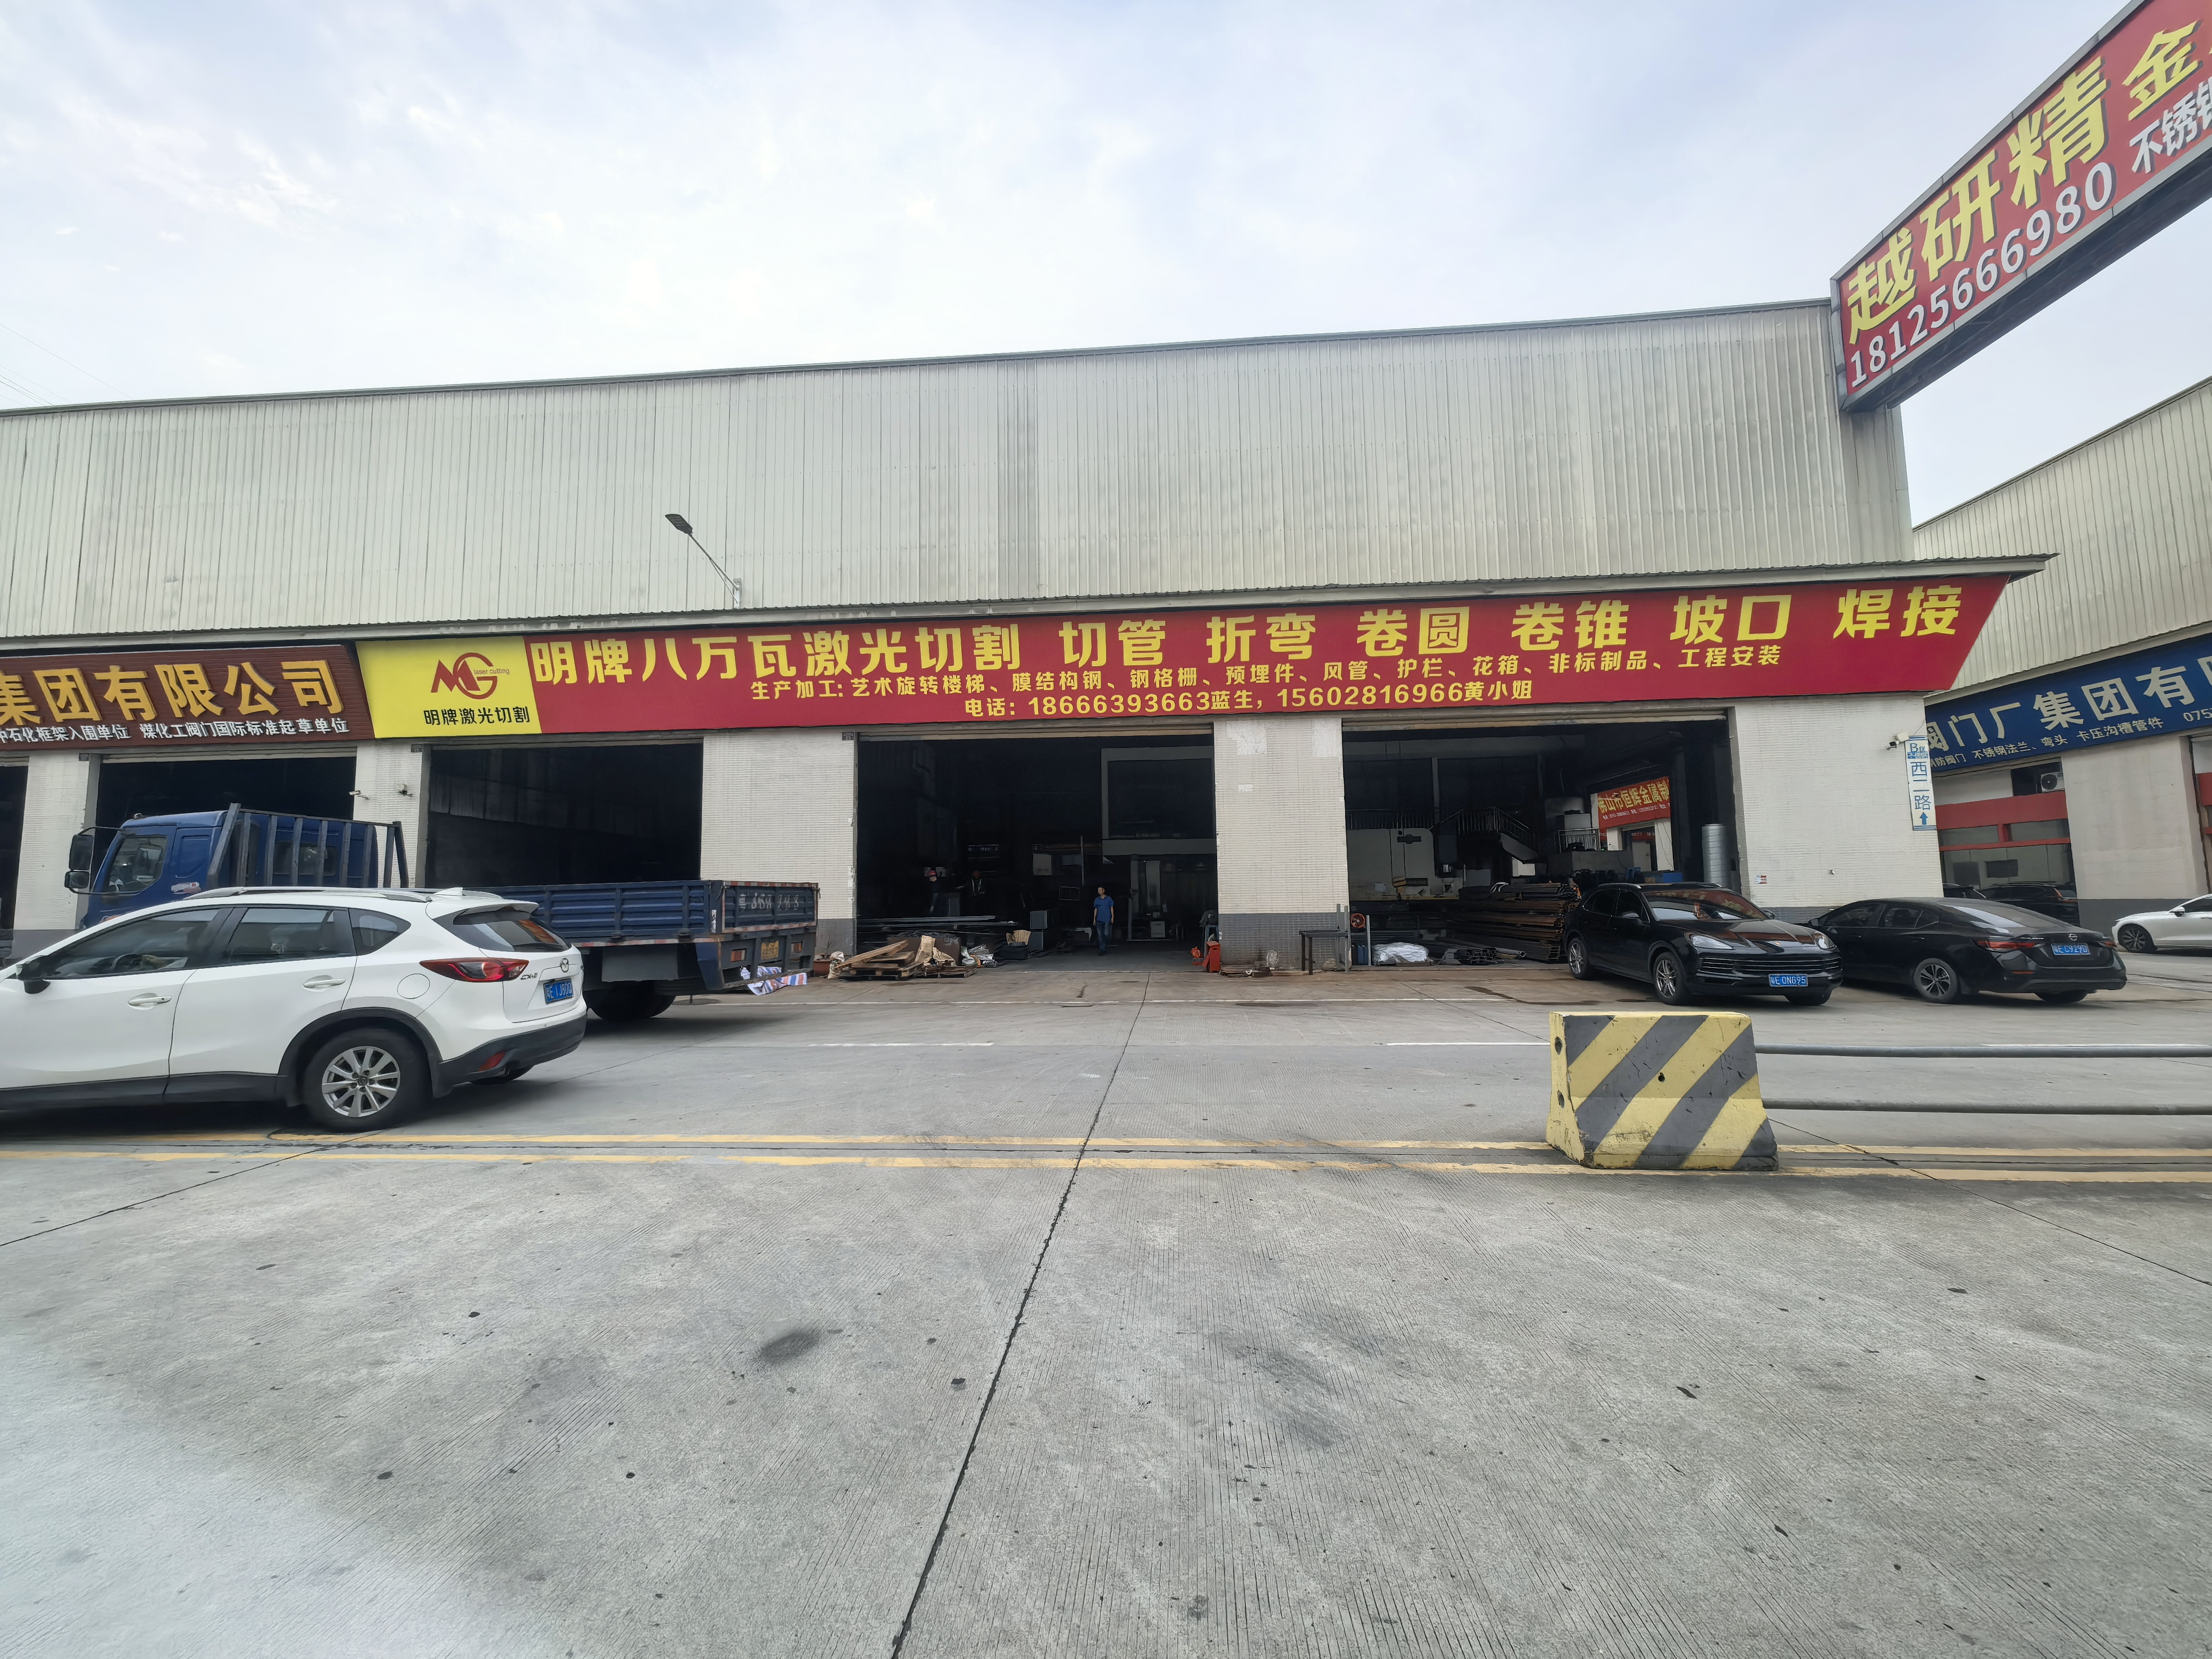
佛山市明牌金属制品有限公司位于顺德乐从钢铁世界不锈钢A区,厂内配置除六万瓦与三万瓦激光切割设备外,还包括激光切管机、13米折弯机、6米折弯机、四辊卷圆机、卷锥机、坡口切割设备、精密整平机以及激光焊、氩弧焊、二保焊、等离子焊等焊接手段。这种组合对客户的实际意义是:方管、角钢激光切割后可以直接转入折弯或卷圆工位,厚板切割后可以就地完成坡口与拼焊,不用在多个供应商之间倒手。对珠三角及粤港澳大湾区客户来说,乐从钢铁世界的原材料集散条件也缩短了备料时间。
步骤四:分类对比与场景匹配
根据设备功率与配套能力,可以把外协激光切割供应商大致分为三类,便于快速对号入座:
类型
功率范围
合理加工厚度
典型配套
适用场景
薄板快速加工型 | 3000W-15000W | 碳钢≤16mm、不锈钢≤10mm | 单一切割为主 | 小批量薄板零件、装饰件、简单结构件 |
中厚板全能型 | 20000W-30000W | 碳钢≤30mm、不锈钢≤25mm | 切割+折弯+基础焊接 | 机械制造、通用钣金、设备外壳与框架 |
厚板重载加工型 | 60000W级 | 碳钢40mm-60mm、不锈钢可上探80mm | 切割+坡口+卷圆+焊接+整平 | 工程机械、船舶修造、大型钢构、压力容器附件 |
场景匹配可以按以下逻辑做快速判断:如果加工对象以40mm以上碳钢整板下料为主,且工件需要后续坡口或拼焊,优先选择六万瓦级且具备焊接配套的厂家;如果以方管、角钢、槽钢等型材切割为主,关键是看激光切管机数量与管材装夹范围,而不是只看平板功率;如果产品是大型筒体、锥体类结构,卷圆卷锥设备的辊宽与卷制能力是硬约束,切割只是前道;如果项目交期紧张,需要24小时连续排产,要看设备台数冗余,而不是单台设备的理论速度。明牌加工目前有大族激光切割机九台,功率覆盖2500瓦至6万瓦,配置了多台切管机与折弯、焊接设备,在批量订单与多工序连续加工场景下具备备机切换条件。
参数说明与核验要点
几个高频出现但容易被误读的参数:
有效切割幅面:指激光头实际可达到的加工范围,不等于床身外观尺寸。部分大板需要留出夹持边与安全区,核验时建议直接问“至大可套料尺寸”而非“床身多大”。
定位精度与重复定位精度:单位通常为±mm,前者影响单件与图纸的偏差,后者影响批量间的一致性。厚板切割中,重复定位精度对坡口角度与拼焊缝隙的影响会被放大。
坡口切割能力:指设备能否在切割同时加工X型、Y型、K型坡口,以及可处理的至大坡口角度。这项能力直接替代传统铣边工序,是厚板焊接前道的一环。
辅助气体供给方式:高功率切割对氮气、氧气的纯度与流量稳定性要求高,外协厂是否配备集中供气或大容量液气储罐,会影响长时连续切割的稳定性。
决策总结
六万瓦激光切割外协的选型,归结起来是四个条件的交叉验证:厚度区间是否落在高功率优势段、幅面是否匹配整板套料需求、后续工序能否在同一工厂闭环、批量连续生产时设备冗余是否足够。如果只比单价,很容易选中一台设备参数漂亮但配套单薄的供应商,后期在转运与修补上的支出会重新把成本抬回来。
佛山明牌金属制品有限公司的配置路线是围绕“高功率平板切割+切管+成型+焊接”的外协链条展开的,针对的是中厚板材与型材加工客户,尤其是需要从下料到拼焊在一个场地内完成的订单。联系电话:18666370966,地址在佛山市顺德区乐从镇钢铁世界不锈钢A区北一路37号,加工咨询可以直接带图纸核价。
国民零食消费正持续向天然原料、高营养密度
港交所市场主管余学勤早前在财资市场高峰会
近日,从中国集装箱行业协会传来喜讯!肇庆
国内首套由可控核聚变上游商业化公司研制的
2026年10月5日,WorldTrad
核心结论菌群移植(FMT)在中国的产业化
近日,在意大利米兰举行的第62届欧洲糖尿
随着大型团播内容不断向舞台化、精品化发展
美国《纽约时报》《时代》周刊等媒体近日刊